
牛奶冷却搅拌罐雷达有回波液位还会波动?
牛奶冷却搅拌罐进行连续液位测量时,经常会出现一种有代表性的现场现象:雷达能够接收到回波,仪表也有液位显示,但在搅拌、进料或工艺运行过程中,数值波动较大,稳定性达不到生产控制要求。
一个实际项目中,现场使用雷达测量牛奶冷却搅拌罐液位,原有仪表可以检测到回波信号,但液位数据稳定性较弱。同期另一项目还提出了50台牛奶储罐雷达液位计需求。由此能够看出,乳制品储罐的连续液位监测已经从单点应用延伸到批量化项目,而测量稳定性、卫生结构和安装适配成为选型中的关键环节。
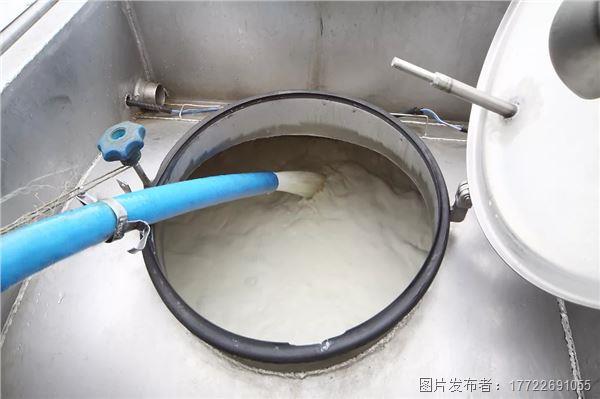
雷达液位计通过接收液面反射信号计算距离。对于牛奶冷却搅拌罐来说,仪表接收到回波,说明液面已形成有效反射;液位数据持续稳定,还需要结合液面状态、搅拌设备、安装的地方以及罐内固定结构可以进行判断。
静止储罐中的液面相对平整,反射区域变化较小。搅拌启动后,牛奶表面会持续运动,并形成波浪、旋涡或局部高度变化。雷达每次扫描接收到的反射位置随之变化,液位曲线也会表现出一定波动。
因此,面对“有回波但数据跳动”的现场情况,分析重点可以从回波强度进一步延伸到回波来自什么地方、液面变化幅度多大以及仪表怎么来识别有效液面。
冷却搅拌罐内部一般配置搅拌轴和叶片,生产的全部过程中搅拌装置持续运行。除了液面波动之外,金属搅拌轴、叶片、支撑结构也会产生雷达反射信号。
如果雷达安装的地方与搅拌轴距离较近,或者主要波束覆盖叶片运行区域,仪表接收到的回波环境会更为复杂。随着叶片旋转,罐内反射条件持续变化,液位曲线有可能会出现周期性波动。
因此,搅拌罐雷达选型与安装需要结合罐体结构一起考虑。储罐直径、搅拌轴位置、叶片直径、进料口位置和可用安装接口,都必然的联系到雷达波束的有效测量区域。
安装方案的核心思路,是让雷达主要覆盖相对来说比较稳定的液面区域,并减少搅拌器、罐壁和其他固定结构进入主要测量波束。
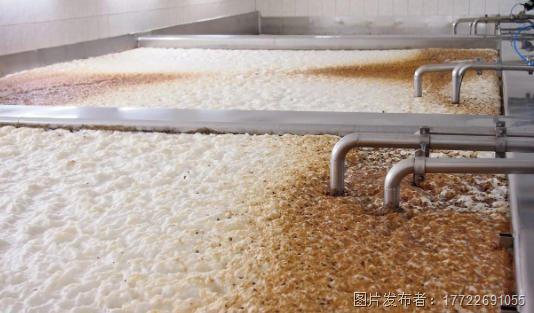
牛奶在进料、循环和搅拌过程中会形成一定泡沫。泡沫层厚度随生产状态发生明显的变化时,雷达接收到的液面反射特征也会发生变化。
现场调试时,能结合工艺过程观察液位波动出现的时间点。例如搅拌启动后数值变化明显,重点检查搅拌形成的动态液面;进料阶段波动加大,则需要同时关注进料区域、泡沫和液面快速变化;静置状态稳定,则能更加进一步锁定动态工况对测量的影响。
这种按照生产阶段对比液位曲线的方法,有助于快速找到影响回波稳定性的主要因素。
牛奶储罐顶部往往布置进料口、清洗装置、呼吸口、搅拌电机和多个卫生接口,可用于安装雷达的位置相对集中。直接利用现有接口安装虽然施工方便,但接口位置与雷达测量要求仍需匹配。
如果雷达靠近进料口,进料过程中的液流和泡沫会进入测量区域;靠近罐壁时,罐壁及附件反射会增加;靠近搅拌轴时,旋转部件会持续改变回波环境。
因此,在批量牛奶储罐项目中,前期把罐体尺寸、内部结构和顶部接口图结合起来确定安装的地方,有利于统一后续安装标准,也便于同结构储罐复制应用。
对于几十台规模的项目,这一步会直接影响后期调试效率和各储罐之间的数据一致性。
牛奶冷却罐涉及气温变化,罐内气相环境和仪表安装部位会随工艺状态发生明显的变化。选型时除了测量性能,还应同步关注天线表面状态、过程连接结构和清洗要求。
食品行业对设备卫生结构要求比较高,因此过程连接应结合现场工艺接口进行匹配,同时关注接液或靠近工艺区域的材料、表面处理和清洗方式。对于带CIP清洗的储罐,还需要提前确认清洗介质、清洗温度以及喷淋位置,让液位仪表与整个卫生工艺系统协调配置。
这样,雷达液位计承担的不只是液位测量功能,同时也需要适应乳制品生产中的清洗、冷却和连续运行环境。
当项目从单台设备扩大到数十台牛奶储罐时,可以先把储罐按照尺寸、搅拌形式和安装结构可以进行分类,再确定相应的液位测量方案。
如果一批储罐结构一致,可以选取代表性罐体进行现场验证,重点观察静置、进料、搅拌、冷却和清洗等不同阶段的液位曲线。完成参数和安装方法验证后,再将成熟配置复制到同类储罐,能大大的提升批量实施效率。
项目资料建议包含储罐高度和直径、正常液位范围、搅拌轴和叶片位置、进料口位置、顶部接口尺寸、工作时候的温度、清洗方式和输出信号要求。对于食品生产项目,还可以同步提供卫生连接和材料要求,便于测量方案与工艺设备统一设计。
针对牛奶冷却罐、乳品储罐以及带搅拌的食品液体储罐,可根据罐体尺寸、搅拌结构、安装接口、冷却工艺和清洗要求配置液位测量方案。
连续液位监测可根据现场结构配置 JWrada雷达液位计,通过顶部非接触测量获取实时液位,并结合搅拌器、进料口和罐内结构确定安装的地方及参数设置。对需要独立高位保护的储罐,还能够准确的通过卫生和工艺技术要求配置相应的液位开关,将连续液位和点位报警信号接入PLC控制系统。
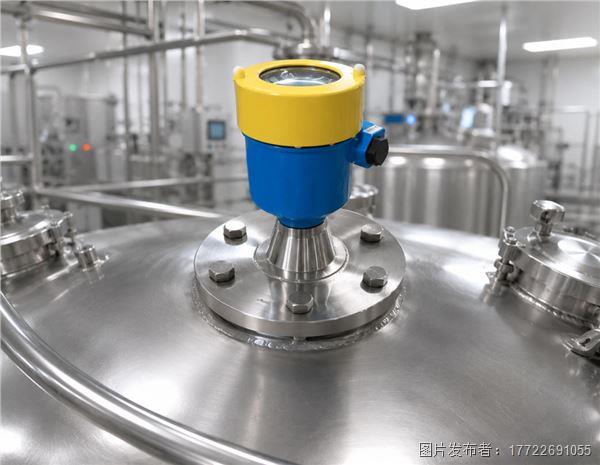
整套方案能形成 连续液位监测 + 独立高位报警 + PLC控制 的乳品储罐自动化架构。
针对已然浮现“雷达有回波、液位显示波动”的现场,建议结合搅拌状态、泡沫情况、安装的地方、罐内结构和历史回波曲线做综合分析,再调整测量方案。这样做才能够把问题从单纯的仪表参数调整,延伸到罐体结构与实际生产工况的整体匹配。
上一篇: 鞍山:罐车抛锚铁道 民警“喊停”火车